


मल्टीलेयर वर्कशॉप बिल्डिंग के लिए स्टील स्ट्रक्चर की स्थापना
Oct 31, 2025
एक संदेश छोड़ें
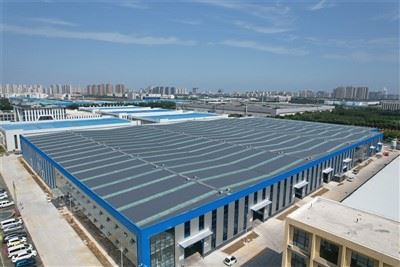
की स्थापनाइस्पात संरचनाबहुपरत कार्यशाला भवनों के घटकों में डिज़ाइन और निर्माण विनिर्देशों के अनुसार अनुक्रमिक उत्थापन, स्थिति, कनेक्शन, समायोजन और उनके डिज़ाइन किए गए स्थानों पर फिक्सिंग शामिल है। बहुपरत कार्यशाला भवनों की इस्पात संरचना को उत्पादन प्रक्रिया लेआउट की जरूरतों के आधार पर डिजाइन किया गया है, जिसमें कई प्लेटफार्मों और फर्शों पर परस्पर जुड़े उत्पादन उपकरण स्थापित किए गए हैं। धातुकर्म संयंत्रों में, बहुपरत इस्पात संरचनाओं में सिंटरिंग कार्यशालाएं, चूर्णित कोयला तैयार करने वाली कार्यशालाएं, और गलाने वाली कार्यशालाओं में उच्च स्तर की सामग्री साइलो शामिल हैं।
स्थापना की तैयारी
बहुपरत इस्पात संरचना कार्यशाला भवनों की विशेषता उनकी समग्र ऊंचाई, बड़े विस्तार, कई प्लेटफ़ॉर्म स्तर, जटिल घटक कनेक्शन विधियां, और कार्यशाला और उपकरण स्थापना की अंतर-बुनाई है। इस्पात संरचना स्थापित करने से पहले, चित्रों की सावधानीपूर्वक समीक्षा करना, एक निर्माण संगठन डिजाइन, एक सामान्य निर्माण योजना और एक स्थापना इंजीनियरिंग नेटवर्क योजना तैयार करना, और प्रत्येक प्लेटफ़ॉर्म और स्तंभ नींव के बेंचमार्क बिंदुओं की पुनः माप और स्वीकृति, साथ ही इस्पात संरचना घटकों की गुणवत्ता निरीक्षण करना आवश्यक है।
इंस्टॉलेशन तरीका
आम तौर पर, कॉलम, क्रेन बीम, प्लेटफॉर्म, छत और दीवारों के अनुक्रम का पालन करते हुए, स्थापना नीचे से ऊपर तक परत दर परत आगे बढ़ती है।
कॉलम सिस्टम इंस्टालेशन
स्थापना चरण और विधियाँ इस प्रकार हैं:
(1) कॉलम बेस प्लेट के नीचे समर्थन घटक स्थापित करें। विधियों में शामिल हैं: एम्बेडेड लौह घटक विधि (चित्रा ए), आरक्षित कंक्रीट पैड विधि (चित्रा बी), समायोज्य एंकर प्लेट समर्थन विधि (चित्रा सी), स्टील पैड विधि (चित्रा डी), कंक्रीट ग्राउटिंग विधि (चित्रा ई), और द्रव ग्राउटिंग विधि।
(2) स्तम्भ उत्थापन । स्तंभ को ऊपर उठाने और स्थिति में लाने के लिए चयनित उठाने वाले उपकरण का उपयोग करें। जब उठाने की क्षमता स्तंभ के समग्र उत्थापन के लिए पर्याप्त है, और कारखाने का वातावरण और अन्य स्थितियाँ अनुमति देती हैं, तो समग्र उत्थापन के लिए साइट पर एकाधिक स्तंभ अनुभागों को एक साथ जोड़ा जाना चाहिए; जब स्तंभ को संपूर्ण रूप से नहीं फहराया जा सकता है, तो हवाई जोड़ों के साथ नीचे से ऊपर की ओर, अनुभाग द्वारा {{6} अनुभाग में इंस्टॉलेशन विधि अपनाई जानी चाहिए।
(3) कॉलम समायोजन. स्तंभ को फहराने और स्थापित करने के बाद, निर्माण स्वीकृति विनिर्देशों की आवश्यकताओं के अनुसार समायोजन किया जाना चाहिए: सबसे पहले, स्तंभ केंद्र रेखा को नींव समन्वय रेखा के साथ संरेखित करें, और स्तंभ ऊंचाई को डिज़ाइन ऊंचाई पर समायोजित करें; फिर, कॉलम को सीधा करें. सुनिश्चित करें कि स्तंभ की ऊंचाई, केंद्र रेखा, समानता और साहुलता सभी मानकों में निर्दिष्ट स्थापना सटीकता को पूरा करते हैं। समायोजन के बाद, कॉलम को ठीक करें और द्वितीयक ग्राउटिंग करें। मल्टी-सेक्शन कॉलम के लिए, एक साथ इंस्टालेशन और समायोजन की विधि अपनाई जानी चाहिए।
क्रेन बीम सिस्टम स्थापना
इस प्रकार आगे बढ़ें:
(1) क्रेन बीम ज्यामिति का पुनः माप।
(2) उठाने वाले उपकरण का उपयोग करके क्रेन बीम को स्थिति में उठाना।
(3) क्रेन बीम का समायोजन और फिक्सिंग। विधि इस प्रकार है: एक ही स्पैन में क्रेन बीम की दो पंक्तियों की स्थापना केंद्र रेखा को मापने और चिह्नित करने के लिए थियोडोलाइट और स्टील शासक का उपयोग करें, और केंद्र रेखाओं के बीच की अवधि की जांच करें; क्रेन बीम को सीधा, संरेखित और समतल करना; यह सत्यापित करने के बाद कि क्रेन बीम सेंटरलाइन की सीधीता, फैलाव और ऊंचाई मानक आवश्यकताओं को पूरा करती है, क्रेन बीम को ठीक करें;
(4) ब्रेकिंग सिस्टम की स्थापना। क्रेन बीम ब्रेकिंग सिस्टम में आम तौर पर ब्रेकिंग ट्रस (ब्रेकिंग बीम), ऊपरी और निचले कॉर्ड ब्रेकिंग सपोर्ट और ऊर्ध्वाधर सपोर्ट होते हैं। आवाजाही में आसानी के लिए, ऊपरी कॉर्ड ब्रेकिंग सपोर्ट के ऊपर एक वॉकवे बिछाया गया है। कुछ क्रेनों में ऊपरी कॉर्ड ब्रेक समर्थन नहीं होता है, बल्कि एक ब्रेक प्लेट होती है जो ब्रेक और चलने वाली सतह दोनों के रूप में कार्य करती है। स्थापना विधि इस प्रकार है: सबसे पहले, ब्रेक ट्रस (या ब्रेक बीम) को स्थिति में उठाएं, सीधा करें, संरेखित करें, समतल करें और इसे ठीक करें; फिर ऊपरी और निचले तार, ऊर्ध्वाधर समर्थन और वॉकवे प्लेट (या ब्रेक प्लेट) स्थापित करें।
(5) क्रेन रेल स्थापना। विधि और अनुक्रम हैं: क्रेन बीम पर रेल की स्थिति अक्ष को चिह्नित करने के लिए थियोडोलाइट और स्टील शासक का उपयोग करें, और एक ही अवधि में दो रेल की स्थिति अक्ष के बीच की दूरी को मापें; स्थिति अक्ष और क्रेन बीम की केंद्र रेखा के बीच विचलन की जांच करें, और यदि यह विनिर्देशों को पूरा करता है तो इसे चिह्नित करें; रेल लेआउट ड्राइंग के अनुसार, रेल को उठाएं, संरेखित करें और सीधा करें; रेल को रेल कनेक्टर के साथ कनेक्ट करें, और फास्टनरों के साथ रेल को क्रेन बीम पर ठीक करें। रेल को जोड़ने की दो विधियाँ हैं: क्लैंप बोल्ट कनेक्शन और वेल्डिंग। वेल्डिंग करते समय, बेवल को नियमों के अनुसार तैयार किया जाना चाहिए, वेल्डिंग मोल्ड बनाए जाने चाहिए, और वेल्डिंग से पहले प्रीहीटिंग और वेल्डिंग के बाद हीट ट्रीटमेंट पर ध्यान देना चाहिए। सबसे बाहरी वेल्ड को घिसाव प्रतिरोधी वेल्डिंग छड़ों से ढका जाना चाहिए। वेल्डिंग के बाद, वेल्ड सीम को ग्राइंडिंग व्हील से पीसकर चिकना कर लें।
प्लेटफार्म संरचना स्थापना
इसे स्तंभ प्रणाली की स्थापना के बाद और छत की संरचना की स्थापना से पहले, नीचे से ऊपर तक परत दर परत आगे बढ़ते हुए किया जाना चाहिए। प्रत्येक प्लेटफ़ॉर्म परत को स्थापित करते समय, मुख्य बीम को पहले स्थापित किया जाना चाहिए, उसके बाद द्वितीयक बीम को, साथ ही स्थापना, समायोजन और फिक्सिंग के साथ।
छत प्रणाली स्थापना
अनुक्रम और विधि इस प्रकार हैं:
ब्रैकेट बीम की स्थापना;
(2) छत ट्रस की स्थापना। यदि छत ट्रस को खंडों में भेजा जाता है, तो ट्रस को पूरी तरह से इकट्ठा करने के लिए पहले जमीन पर एक असेंबली प्लेटफॉर्म बनाया जाना चाहिए, और फिर उन्हें जगह पर फहराया जाना चाहिए;
छत के बीम, सपोर्ट और शहतीर की स्थापना;
छत के वेंटिलेशन नलिकाओं की स्थापना। दो विधियाँ हैं: एक है एकल -टुकड़ा ऊँची-ऊंचाई पर स्थापना, और दूसरा है वेंटिलेशन नलिकाओं को जमीन पर खंडों में इकट्ठा करना और फिर उन्हें समग्र रूप से अपनी जगह पर फहराना। संपूर्ण छत प्रणाली की स्थापना के दौरान, एक साथ स्थापना, समायोजन और फिक्सिंग की विधि अपनाई जानी चाहिए।
दीवार प्रणाली स्थापना
दीवार संरचना में स्तंभ, पवन प्रतिरोधी ट्रस, दीवार शहतीर आदि शामिल हैं। स्थापना क्रम है: (1) दीवार स्तंभ, वायु प्रतिरोधी स्तंभ; (2) वायुरोधी ट्रस; (3)दीवार शहतीर। स्थापना के दो तरीके हैं: एक है उपरोक्त अनुक्रम के अनुसार अलग-अलग टुकड़ों को फहराना, और दूसरा है जब परिस्थितियाँ अनुमति देती हैं तो दीवार के स्तंभों और शहतीरों को जमीन पर खंडों में इकट्ठा करना, और फिर उन्हें खंडों में फहराना। निर्माण के दौरान एक साथ स्थापना, समायोजन और फिक्सिंग की विधि अपनाई जानी चाहिए।
घटक कनेक्शन के तरीके
कनेक्शन दो प्रकार के होते हैं: वेल्डिंग और उच्च शक्ति बोल्ट कनेक्शन।
- वेल्डिंग कनेक्शन
चूंकि घटक कनेक्शन अधिकतर उच्च -ऊंचाई वाले ऑपरेशन होते हैं, जिनमें भारी कार्यभार और सख्त गुणवत्ता की आवश्यकताएं होती हैं, इसलिए यह निर्धारित किया जाता है कि वेल्डर को वेल्डिंग से पहले एक योग्यता प्रमाणपत्र रखना होगा; वेल्डर को विनिर्देशों और डिज़ाइन आवश्यकताओं के अनुसार वेल्डिंग रॉड्स (तारों) का सावधानीपूर्वक चयन, भंडारण, बेक और उपयोग करना चाहिए। पहली बार उपयोग किए जाने वाले स्टील ग्रेड और वेल्डिंग सामग्री को वेल्डिंग प्रक्रिया प्रदर्शन और यांत्रिक प्रदर्शन परीक्षणों से गुजरना होगा, और आवश्यकताओं को पूरा करने के बाद ही इसका उपयोग किया जा सकता है; वेल्डमेंट का बेवल प्रकार विशिष्टताओं के अनुरूप होना चाहिए और साइट पर वेल्डिंग के लिए उपयुक्त होना चाहिए; वेल्ड की गुणवत्ता और उपस्थिति सुनिश्चित करने के लिए वेल्डिंग प्रक्रिया के दौरान वेल्डिंग प्रक्रिया और निरीक्षण का सख्ती से पालन किया जाना चाहिए।
- उच्च -शक्ति बोल्ट कनेक्शन
उच्च शक्ति वाले बोल्ट दो प्रकार के होते हैं: बड़े हेक्सागोनल और टॉर्क{{1}शीयर प्रकार।
बड़े हेक्सागोनल उच्च शक्ति वाले बोल्ट के लिए निर्माण विधियाँ टॉर्क विधि और कोण विधि हैं।
टॉर्क विधि सरल, सटीक और व्यावहारिक है, यानी इलेक्ट्रिक या मैनुअल टॉर्क रिंच का उपयोग करना, बोल्ट के निर्माण टॉर्क को सेट करना और प्रारंभिक कसने और अंतिम कसने को एक-एक करके करना। टॉर्क {{1} कतरनी प्रकार उच्च - ताकत वाले बोल्ट के लिए, प्रारंभिक कसने को टॉर्क रिंच के साथ किया जाता है, और अंतिम कसने को एक विशेष अंतिम कसने वाले रिंच के साथ किया जाता है।
उच्च शक्ति वाले बोल्टों की निर्माण प्रक्रिया इस प्रकार है:
(1) यह जांचने के लिए कि एंटी-स्लिप गुणांक डिजाइन और विनिर्देश आवश्यकताओं को पूरा करता है या नहीं, निर्माता की उच्च शक्ति बोल्ट घर्षण सतह परीक्षण रिपोर्ट की जांच करें। और निर्माता द्वारा प्रदान किए गए परीक्षण टुकड़ों के अनुसार सत्यापित करें।
(2) घटक कनेक्शन भागों और कनेक्टिंग प्लेटों की घर्षण सतहों का इलाज करें ताकि उन्हें जंग और तेल के दाग से मुक्त, सपाट बनाया जा सके। घर्षण सतह को निर्दिष्ट खुरदरापन बनाए रखना चाहिए और चिकना नहीं होना चाहिए।
(3) कनेक्ट करते समय, पहले अस्थायी फिक्सिंग के लिए साधारण बोल्ट का उपयोग किया जाना चाहिए। उपयोग किए जाने वाले सामान्य बोल्टों की संख्या आम तौर पर नोड में छेदों की कुल संख्या के 1/3 से अधिक होनी चाहिए।
(4) घटक को समायोजित करने और अस्थायी बोल्टों को कसने के बाद, उच्च शक्ति वाले बोल्टों को एक-एक करके डाला (प्रतिस्थापित) किया जाना चाहिए। (5) बोल्टों को अंदर से बाहर तक एक-एक करके कसने के लिए प्रारंभिक कसने वाले रिंच का उपयोग करें, और फिर उन्हें उसी क्रम में कसने के लिए अंतिम कसने वाले रिंच का उपयोग करें (प्रारंभिक कसने वाला टॉर्क आम तौर पर अंतिम कसने वाले टॉर्क का 60% से 80% होता है)।
(6) कनेक्टिंग प्लेट की परिधि को पुट्टी या गाढ़े पेंट से सील करें।
(7) कनेक्टिंग प्लेट की बाहरी सतह पर तेल लगाएं।
घटक कोटिंग
स्थापना के दौरान कोटिंग की गुणवत्ता पर विशेष ध्यान दिया जाना चाहिए:
जंग और लुढ़की लौह ऑक्साइड परतों को हटाने के लिए घटक की सतह को सैंडब्लास्ट या शॉट ब्लास्ट किया जाना चाहिए;
पेंट का प्रकार और रंग कोड डिज़ाइन आवश्यकताओं के अनुसार निर्धारित किया जाना चाहिए;
पेंट की सूखी फिल्म की मोटाई डिज़ाइन आवश्यकताओं के अनुसार निर्धारित की जानी चाहिए। यदि कोई डिज़ाइन आवश्यकताएं नहीं हैं, तो मोटाई को आम तौर पर इनडोर घटकों के लिए 100-125μm और बाहरी घटकों के लिए 125-150μm पर नियंत्रित किया जाना चाहिए;
कोटिंग को कोटिंग विनिर्देशों और प्रक्रियाओं के अनुसार सख्ती से किया जाना चाहिए;
कारखाने में या साइट पर घटकों को पेंट करने और फिर उन्हें फहराने की निर्माण विधि अपनाई जा सकती है। घटक की सतह पर टॉपकोट को नुकसान न पहुंचाने के लिए, उत्थापन के दौरान घटक को बांधने के लिए लचीली स्लिंग्स का उपयोग किया जाना चाहिए। वैकल्पिक रूप से, स्थापना से पहले एक टॉपकोट छोड़ा जा सकता है और फिर स्थापना के बाद उच्च ऊंचाई पर पेंट किया जा सकता है।
जांच भेजें